
Для успешного выполнения задачи прочтите инструкцию к вашему оборудованию и придерживайтесь ее рекомендаций. Это позволит избежать ошибок и оптимизировать процесс. Перед началом работы убедитесь, что у вас есть необходимые материалы и инструменты, такие как электрические вытяжки и защитные аксессуары.
Подберите подходящие режимы работы, учитывая тип и толщину обрабатываемых деталей. Использование адекватных настроек поможет уменьшить риск дефектов и повысить надежность соединений. Рекомендуется контролировать температуру в течение всего процесса, так как это напрямую влияет на качество результата.
При правильной подготовке детали можно получить высокий уровень прочности соединений. Подготовка к обработке включает очистку поверхности и использование качественных расходных материалов. Также не забывайте о важности соблюдения последовательности действий для достижения оптимальных результатов.
Кулинарные приемы за пределами традиционного подхода
Изучите особенности работы с альтернативными источниками энергии, такими как электричество. Ваш выбор оборудования влияет на качество конечного продукта.
- При выборе сварочного аппарата предпочтите модель с функцией контроля тока, что обеспечит плавный процесс соединения металлов.
- Закрепите детали надежно. Использование зажимов или магнитов поможет избежать смещения во время работы.
- Следите за температурой. Правильная настройка позволит избежать перегрева и, как следствие, искажений в материале.
Используйте дополнительные инструменты для улучшения качества соединений. Например, применение флюса способствует созданию более прочного шва.
- Регулярно очищайте горелку от загрязнений, чтобы не ухудшать качество сварного шва.
- При работе с тонкими металлами используйте малый ток, чтобы избежать прожогов.
- На практике выбирайте правильный диаметр проволоки, соотнося его с толщиной обрабатываемого материала.
Развивайте навыки с помощью тренировки на ненужных кусках металла. Это позволит вам лучше понять поведение оборудования и корректировать подходы в процессе.
- Изучите различные техники, такие как перемещение горелки в разных направлениях для достижения лучшего результата.
- Обратите внимание на скорость сварки: слишком быстрая или медленная работа может негативно сказаться на соединении.
Не забывайте о важности защиты: используйте специальные очки и перчатки. Это убережет вас от травм во время процесса соединения.
Выбор подходящего полуавтомата для сварки без газа
Обратите внимание на тип сварочного инвертора. Для работы без предназначенного для этой техники газа требуются аппараты, поддерживающие сварку с использованием порошковой проволоки или флюсовой проволоки.
Проверяйте мощность устройства. Сварочные машины с высокой мощностью обеспечивают стабильный процесс и позволяют работать с более толстыми материалами. Оптимальная мощность варьируется от 150 до 250 А для большинства бытовых и полупрофессиональных задач.
Изучите характеристики проволоки. Флюсовая проволока должна быть совместима с выбранным аппаратом и подходящей толщины. Обычно используются проволоки диаметром от 0.8 до 1.2 мм, в зависимости от типа материала.
Обратите внимание на наличие дополнительных функций. Некоторые сварочные устройства оснащены такими опциями, как автоматическая регулировка тока, обратная связь и различные режимы сварки, что может упростить процесс и повысить качество шва.
Учитывайте мобильность. Если планируется работа в разных местах, выбирайте легкие и компактные модели, чтобы обеспечить удобство транспортировки.
Не забывайте о качестве сборки и надежности. Изучите отзывы пользователей и рекомендации профессионалов, чтобы выбрать технику, которая прослужит долго и будет выполняться без технических сбоев.
Настройка оборудования для работы с проволокой
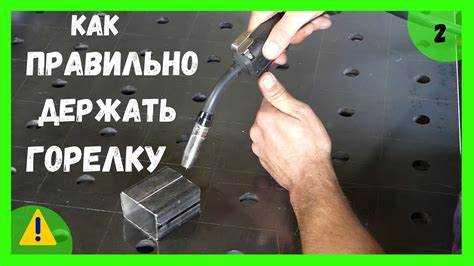
Первым шагом будет выбор правильного электрода. Используйте алюминиевую или порошковую проволоку, подходящую для вашего материала. Проверьте параметры, указанные на упаковке, чтобы соответствовать требованиям по толщине и типу соединения.
Регулировка силы тока необходима для достижения оптимального результата. Обычно для проволоки объемом 0,8 – 1,0 мм ток составляет от 60 до 130 Ампер. Экспериментируйте с настройками, чтобы найти наилучший вариант для вашей работы.
Не забудьте установить подходящую скорость подачи проволоки. Для большинства применений этот параметр варьируется от 4 до 10 м/мин. Использование слишком высокой скорости может привести к непрочному соединению, а слишком низкой – к перегреву и образованию брызг.
Контроль расстояния между соплом и свариваемой поверхностью имеет значение. Оптимальное расстояние – 10-15 мм. Это поможет избежать проблем с проникновением и обеспечит стабильный процесс.
Подготовка поверхности также не менее важна. Убедитесь, что детали очищены от ржавчины, масла и других загрязнений. Это обеспечит лучшее качество сварного шва и уменьшит риск дефектов.
Регулярная проверка и очистка контактов горелки предотвратит проблемы с подачей проволоки. Убедитесь, что все соединения надежны, а контакты не загрязнены.
Используйте защитные очки и перчатки. Работайте в хорошо проветриваемом помещении, чтобы избежать воздействия вредных выбросов. Безопасность прежде всего!
Как подобрать правильный диаметр проволоки для сварки
Диаметр проволоки напрямую влияет на качество соединений и выбор параметров сварки. Рекомендуется использовать проволоку диаметром от 0.6 мм до 1.2 мм в зависимости от толщины основного металла.
Для материалов с малой толщиной (до 3 мм) подойдут более тонкие варианты – 0.8 мм. Для средних толщин (3-6 мм) оптимально использовать проволоку диаметром 1.0 мм. При работе с толстыми металлами (более 6 мм) лучше применять проволоку от 1.0 до 1.2 мм.
Таблица ниже поможет наглядно определить, какой диаметр будет наиболее подходящим для различных типов соединений:
| Толщина основного материала (мм) | Рекомендуемый диаметр проволоки (мм) |
|---|---|
| 1-3 | 0.6-0.8 |
| 3-5 | 0.8-1.0 |
| 5-8 | 1.0-1.2 |
| 8 и более | 1.2 |
Также учитывайте материал проволоки. Для низколегированных сталей чаще используют проволоку CO2, а для нержавеющих – специальные варианты, которые дают лучшую адаптацию к различным условиям стыковки.
Настройка welder на определенный диаметр проволоки требует внимательности. Корректное сочетание диаметра и параметров тока обеспечит стабильную подачу и высококачественные сварные швы. Проверьте настройки и убедитесь в отсутствии пробуксовки проволоки перед началом работ.
Технология сварки: особенности работы с нержавеющей и углеродной сталью
Для работы с нержавеющей сталью выбирайте проволоку с соответствующим химическим составом, например, ER308L или ER316L. Эти марки обеспечивают отличную защиту от коррозии и высокую прочность шва. Настройте скорость подачи проволоки так, чтобы избежать перегрева материала, который может привести к деформациям.
При обработке углеродной стали подойдет проволока ER70S-6. Поддерживайте оптимальную температуру при сварке: для углеродки это обычно 20-25 В, в зависимости от толщины заготовки. Не допускайте пропусков при наложении швов – обеспечьте равномерное распределение тепла.
Контроль раскалённой зоны крайне важен. При работе с нержавеющей сталью используйте короткую дугу для предотвращения перегрева и потери механических свойств. Для углеродной стали можно применять более длинную дугу, что способствует стремительному заполнению шва и ускорению процесса.
Также стоит учитывать наличие шлака при сварке углеродной стали. Удаление шлака после сварки улучшает качество шва, предотвращая возможные дефекты. У нержавеющей стали данный процесс менее критичен, но поверхность стоит очищать от оксидов и загрязнений.
При работе с нержавеющей и углеродной сталью рекомендуется также проводить пробные швы на обрезках, чтобы отрегулировать технику и параметры. Это минимизирует вероятность ошибок на основном изделии и повысит качество финального результата.
Подготовка деталей перед сваркой: советы по чистке и фрезеровке
Начинайте с удаления ржавчины, старой краски и других загрязнений с поверхности деталей. Используйте щетку по металлу или абразивные круги, чтобы добиться хорошего результата. При наличии труднодоступных мест используйте специальные насадки для дрели.
Фрезеровка кромок заготовок обеспечит идеальную прилегаемость, что снизит риск неполной сварки. Оптимальный угол фрезеровки – порядка 45 градусов. Это улучшит соединение и обеспечит качественную сварную шов.
Перед сваркой желательно проводить проверку геометрии деталей. Небольшие отклонения можно исправить дополнительной обработкой. Используйте шаблоны или специальные приспособления для точной настройки положения деталей.
После предварительной обработки обязательно очистите поверхности от пыли и металлической стружки. Используйте для этого сжатый воздух или обезжириватель. Это поможет избежать образования шлака и улучшит качество шва.
Если соединяемые материалы имеют разную толщину, подберите подходящий процесс подготовки для каждого элемента. Убедитесь, что все поверхности чистые и гладкие, это значительно повысит прочность и долговечность соединения.
Как избежать проблем с коррозией: защита сварных швов
Для минимизации коррозии сварных швов важно применять следующие методы:
- Используйте антикоррозийные составы после завершения процесса соединения. Применяйте специальные грунтовки и краски, которые защитят швы от влаги и агрессивных сред.
- Перед сваркой очистите поверхность от грязи, ржавчины и остатков старой краски. Используйте металлические щетки или абразивные материалы.
- Проверяйте качество сварного шва. Наличие трещин или пустот может стать причиной коррозии. Рекомендуется проводить контроль после окончания работы.
- Старайтесь избегать контакта металла с агрессивными химическими веществами в процессе эксплуатации. Это позволит значительно продлить срок службы шва.
Также стоит учитывать следующие моменты:
- Выбор правильной проволоки. Используйте материалы с улучшенными антикоррозийными свойствами, например, нержавеющую сталь.
- Создание качественного покрытия. Некоторые производители предлагают готовые решения для защиты сварных швов непосредственно во время сварки.
- Регулярный осмотр и техническое обслуживание изделий. При обнаружении первых признаков коррозии следует немедленно проводить восстановительные мероприятия.
Следуя этим рекомендациям, можно значительно снизить риск возникновения коррозии на сварных швах и продлить срок службы ваших изделий.
Способы контроля качества шва
Оценка сварного шва должна проводиться визуально, что позволит выявить такие дефекты, как трещины, поры или непроплавы. Используйте лупу или специальный комплект для проверки шва на предмет его целостности и однородности.
Проверяйте геометрию шва с помощью штангенциркуля. Определите ширину и высоту шва, чтобы убедиться, что они соответствуют заданным параметрам.
Применение ультразвукового контроля позволяет обнаруживать внутренние дефекты. Это метод высокочувствителен к изменениям в структуре металла, что делает его полезным для оценивания качества шва.
Тестирование на прочность даст понять, насколько надежен сварной шов. Выполните растяжение образца в контролируемых условиях и оцените его несущую способность.
Для определения наличия пор можно применять масла для индустриального контроля. Нанесите специальное покрытие на шов, оно выявит даже малейшие нестыковки при проявлении.
Не забывайте о механическом тестировании. Проведите тесты на изгиб, сжатие и удар, чтобы выявить потенциальные слабые места. Это поможет оценить долговечность шва в реальных условиях.
Также актуально использование магнито-порошкового контроля. Это позволяет находить дефекты на поверхности, которые глазом не видны, что добавляет уверенности в качественности соединения.
Минимизация брызг и шлака при сварке без газа
Снизить количество брызг и шлака поможет правильная настройка устройства. Важно выбрать оптимальные параметры дуги, оптимальное напряжение и силу тока. Начните с низкого значения и постепенно увеличивайте, контролируя образование брызг.
Проведение работ на чистых и обработанных поверхностях сокращает образование шлака. Убедитесь, что металл очищен от ржавчины, грязи и масляных загрязнений. Для этого можно использовать щетку из стальной проволоки или абразивные диски.
Использование качественных расходных материалов, таких как проволока, также влияет на результат. Проволока должна быть предназначена для определенного типа металла, а её диаметр – соответствовать толщине свариваемых деталей. Чем больше диаметр проволоки, тем больше вероятность образования брызг.
Положение и скорость перемещения сварочного аппарата имеют значение. Держите сопло на небольшом расстоянии от свариваемой поверхности и перемещайте его равномерно. Избегайте резких движений, чтобы предотвратить перегрев и перегруз шва, что также может вызвать увеличение брызг.
Регулирование угла наклона сварочной головки также поможет уменьшить количество шлака. Оптимально держать её под углом в 10-15 градусов к поверхности. Это улучшает приток защитного газа и способствует более качественному запалу.
Калийное, натриевое или другие специальные покрытия на проволоке могут помочь в борьбе с образованием шлака. Выбор покрытий зависит от типа применяемого металла и цели сварки.
Наконец, использование дополнительных средств, таких как защитные щитки и экраны, помогает избежать разбрызгивания, а также предотвратить попадание шлака на сварочный шов, что в дальнейшем улучшает качество соединения.
Подбор параметров сварки в зависимости от толщины металла
Для стали толщиной до 2 мм рекомендуем использовать ток в диапазоне 40-100 А. Это обеспечит хорошее прогревание и минимальные брызги. При сварке деталей толщиной 2-5 мм настройте оборудование на 100-160 А, что позволит создать качественный шов без перегрева. Для толщины 5-10 мм требуются значения 160-200 А. Применение этого диапазона позволяет избежать проплавления и деформации. Если толщина превышает 10 мм, используйте ток 200-300 А для обеспечения полной влажности шва.
Обратите внимание на скорость подачи проволоки: для толстых материалов увеличивайте скорость, чтобы избежать перегрева, в то время как для тонких деталей используйте меньшие значения, увеличивая контроль над швом.
Настройка напряжения также играет важную роль. Для тонких листов рекомендуется низкое напряжение (близкое к нижнему пределу), а для толстых - увеличение напряжения для повышения качества дуги.
При проведении работ обязательно учитывайте тип используемого материала. Для нержавеющей стали параметры будут отличаться от значений для углеродной. Экспериментируйте с настройками, чтобы достичь оптимального результата на каждой толщине и типе материала.
Эффективные приемы для улучшения эстетики сварного шва
Поддерживайте постоянную скорость передвижения сварочной горелки. Это позволяет избежать избыточного нагрева и формирования некрасивых наплывов.
Настройте высоту дуги для стабильного и ровного шва. Она должна быть равномерной, что обеспечивает лучшую адгезию и меньше шлака.
Регулярно очищайте детали перед соединением. Удаление загрязнений, ржавчины и масла способствует более качественному запечатлению шва.
Используйте правильный угол наклона горелки. Это влияет на проникновение металла и, соответственно, на внешний вид шва.
Применяйте правильный режим подачи проволоки. Слишком высокая или низкая скорость подачи может привести к неровной поверхности шва.
Стремитесь к равномерному перекрытию проходов. Это обеспечивает эстетичный вид, исключая неровности и неравномерные линии.
Экспериментируйте с характером движения горелки: зигзагообразные движения позволяют улучшить внешний вид, выделяя красивую текстуру на поверхности.
После завершения сварки используйте шлифовальные или полировальные инструменты для постобработки. Это убирает микронеровности и делает шов более гладким.